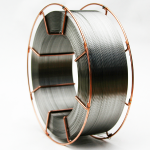
Сварочный материал диаметром 2-5 мм на каркасе предназначена для автоматической сварки под флюсом, а также для сварки в газовой смеси (CO2 20% + Ar 80%) во всех пространственных положениях низколегированных сталей высокой прочности и хладостойкости.
Содержание никеля (до 1,5%), марганца (0,4-0,7%) и молибдена (до 0,6%) в составе металла проволоки СВ10НМА гарантируют высокое качество и прочность сварного шва.
Производится с медным покрытиема и без покрытия
Классификация
ГОСТ 2246-70
Сварочные положения и рекомендуемые режимы сварки
Тип сварочного тока и полярность: DC (+)
Пространственные положения: Все
Защитный газ: М21 (CO2 20% + Ar 80%)
Флюс:
|
Диаметр, мм |
1,2 |
1,6 |
2,0 |
3,0 |
4,0 |
5,0 |
|
К-300 |
х |
х |
|
|
|
|
|
К-415 |
|
х |
х |
х |
х |
х |
|
Мотки (60-80 кг) |
|
|
х |
х |
х |
x |
Химический состав проволоки, %
|
C |
Si |
Mn |
P |
S |
Ni |
Cr |
Cu |
|
0,07-0,12 |
0,12-0,35 |
0,40-0,70 |
0,020 |
0,025 |
1,00-1,25 |
0,020 |
0,025 |
Типовые механические свойства наплавленного металла
|
Временное сопротивление на разрыв, МПа |
Предел текучести, МПа |
Относительное удлинение, |
Работа удара Кv при испытании на ударный изгиб при сварке в среде защитных газов (Ar+ CO2), Дж |
Твердость, HV |
||
|
-20?С |
-40?С |
|||||
|
600 |
480 |
25 |
100 |
85 |
200 |
|